Ang iyong conveyor belt ay nabutas lang. Isang 200 mm na punit ang dumaloy sa tuktok na takip, at ang produksyon ay nahinto. Ang desisyon kung paano ito ayusin ay higit na mahalaga kaysa sa inaasahan ng karamihan. Ang isang mabilis na patch ay maaaring magpatakbo sa iyo ngayon, ngunit ang maling paraan ng pag-aayos ay maaaring lumikha ng isang umuulit na punto ng pagkabigo na mas mahal sa downtime kaysa sa mismong pag-aayos. Pagkatapos masuri ang mga karaniwang kasanayan sa pag-aayos, ang pinaka-maaasahang diskarte para sa mga heavy-duty na rubber belt ay mainit na bulkanisasyon, sa pag-aakalang mayroon ka o maaari kang umarkila ng tamang kagamitan. Dito namin pinaghiwa-hiwalay ang mga opsyon at kung ano ang ibig sabihin ng bawat isa para sa iyong operasyon.
Mga Karaniwang Uri ng Pagkasira ng Rubber Conveyor Belt
Ang pinsala sa isang conveyor belt ay bihirang magkaroon ng parehong hugis nang dalawang beses. Ang pinakamadalas na problema ay ang mga longitudinal rips sa kahabaan ng belt center, mga butas na dulot ng matalim na ore o scrap metal, gilid ng mga luha mula sa maling pagkaka-strack ng sinturon, at ang pagkakasuot ng takip o pagsusuka mula sa paulit-ulit na impact. Ang bawat uri ay may iba't ibang diskarte sa pag-aayos. Ang isang pagbutas sa tuktok na takip ay nangangailangan lamang ng isang maliit na patch, habang ang isang mahabang rip sa bangkay ay nangangailangan ng isang buong vulcanized splice upang maibalik ang rating ng tensyon.
Ang Unang Desisyon: Ayusin o Palitan?
Bago pumili ng paraan ng pag-aayos, suriin kung ang sinturon ay nagkakahalaga ng pag-aayos. Ang lawak ng pinsala ay ang pangunahing driver. Kung ang rip ay tumatakbo sa buong lapad ng sinturon, o kung ang mga bakal na kurdon ay naputol at naagnas, hindi na maibabalik ng pag-aayos ang orihinal na rating ng tensyon ng sinturon. Sa kasong iyon, ang pagpapalit ay ang tanging ligtas na pagpipilian.
Isaalang-alang din ang edad at natitirang kapal ng takip. Ang sinturon na nawala na ng 30% ng orihinal na kapal ng takip nito ay hindi gagana nang maayos pagkatapos ng isang lokal na patch. Sa kabaligtaran, ang isang punit na mas mababa sa 20% ng lapad ng sinturon, na may buo na tela o kurdon, ay isang magandang kandidato para sa pagkumpuni.
Ang Pangunahing Paraan ng Pag-aayos para sa Rubber Conveyor Belts
Mayroong tatlong malawakang ginagamit na paraan para sa pag-aayos ng mga rubber conveyor belt. Ang bawat isa ay may iba't ibang balanse ng bilis, tibay, at gastos ng kagamitan.
Mainit na Vulcanization
Ang mainit na bulkanisasyon, na tinatawag ding hot splicing, ay gumagamit ng init at presyon upang gamutin ang isang repair patch o isang splice sa istraktura ng sinturon. Ang nasirang lugar ay na-skived, naglalagay ng bagong rubber strip, at ang vulcanizing press ay naglalapat ng kontroladong init at presyon para sa isang takdang panahon. Ang prosesong ito ay lumilikha ng isang kemikal na bono na halos kasing lakas ng orihinal na sinturon. Gumagawa din ito ng malinis at pare-parehong ibabaw na lumalaban sa karagdagang pagkapunit, abrasyon, at pagpasok ng moisture.
 Plate Vulcanizing Press para sa Hot Splicing at Repair Gumagamit ang pagpindot na ito ng init at presyon upang gamutin ang mga patch sa mga istruktura ng sinturon, na lumilikha ng mga bono na halos kasing lakas ng orihinal. Tamang-tama para sa mga localized na depekto, nag-aalok ito ng malinis, pare-parehong ibabaw na lumalaban sa pagkapunit at kahalumigmigan. Tingnan ang Produkto →
Cold Bonding
Ang malamig na pagbubuklod ay gumagamit ng dalawang bahagi na pandikit at isang patch ng pag-aayos, nang walang init. Ito ay mabilis at mura, at maaari itong isagawa sa site na may kaunting mga tool. Gayunpaman, ang linya ng bono ay nananatiling mahinang punto. Sa ilalim ng mataas na pag-igting, agresibong pag-agos ng materyal, o mga temperatura na higit sa 80°C, ang mga pag-aayos na may malamig na koneksyon ay kadalasang nabibigo sa loob ng ilang linggo. Pinakamainam itong nakalaan para sa maliliit na depekto sa ibabaw, pinsala sa gilid, o bilang pansamantalang pag-aayos habang pinaplano ang isang permanenteng pagkukumpuni.
Mga Pangkabit ng Mekanikal
Ang mga mekanikal na fastener, tulad ng mga bolted plate o hinged splice system, ay ang pinakamabilis na paraan. Maaaring i-install ng isang repair crew ang mga ito sa loob ng isang oras, at hindi kailangan ng curing time. Ang downside ay ang mga fastener ay lumikha ng isang flexing joint na maaaring lumuwag, magdulot ng mga isyu sa pagsubaybay sa head pulley, o makahuli sa mga scraper. Ang mga ito ay kapaki-pakinabang para sa emergency na pagpapanumbalik o para sa mga sinturon na gumagana sa mababang bilis na may mababang pag-load.
Paghahambing ng Mga Paraan ng Pag-aayos: Lakas, Downtime, at Gastos
Ang talahanayan sa ibaba ay nagbubuod sa mga pangunahing trade-off na dapat mong isaalang-alang kapag pumipili ng diskarte sa pagkukumpuni.
| Pamamaraan | Lakas | Downtime | Gastos | Pinakamahusay Para sa |
|---|---|---|---|---|
| Mainit na bulkanisasyon | Mataas, malapit sa orihinal | 4-12 oras kasama ang paglamig | Mataas na pamumuhunan sa kagamitan | Mahabang luha, pinsala sa gilid, high-tension belt |
| Malamig na bonding | Katamtaman | 1-3 oras | Mababa | Maliit na mga depekto sa takip, mga pang-emergency na patch |
| Mga mekanikal na fastener | Mababa to moderate | 30-60 minuto | Mababa to moderate | Pang-emergency na pansamantalang pagpapanumbalik |
Mga Pagsasaalang-alang sa Kagamitan para sa Mainit na Pag-aayos ng Vulcanization
Kung plano mong mag-standardize sa mainit na bulkanisasyon, ang tamang kagamitan ay mahalaga. Ang isang portable vulcanizing press o isang standard na plate vulcanizing press ay dapat maghatid ng pare-parehong temperatura ng platen, karaniwang nasa hanay na 140°C hanggang 160°C, at sapat na clamping pressure upang pilitin ang repair strip sa belt matrix. Ang mga sukat ng heating platen ay dapat masakop ang handa na lugar ng pag-aayos kasama ang isang hangganan na hindi bababa sa 50 mm sa lahat ng panig.
Ang pamamahagi ng presyon ay pantay na mahalaga. Ang hangin na nakulong sa pagitan ng repair patch at ang belt ay maaaring magdulot ng mga paltos at pagkabigo. A gabay sa pagbili ng rubber vulcanizing machine makakatulong sa iyo na maunawaan ang mga pangunahing detalye na nakakaapekto sa kalidad ng pagkumpuni, tulad ng kapasidad ng presyon, kontrol ng heating zone, at mga opsyon sa paglilipat ng amag.
Para sa pag-aayos sa makapal na mga takip o kapag kailangan mong bawasan ang air entrapment, ang isang vacuum-assisted vulcanizing machine ay nagbibigay ng mas maaasahang mga resulta sa pamamagitan ng pag-alis ng hangin bago curing.
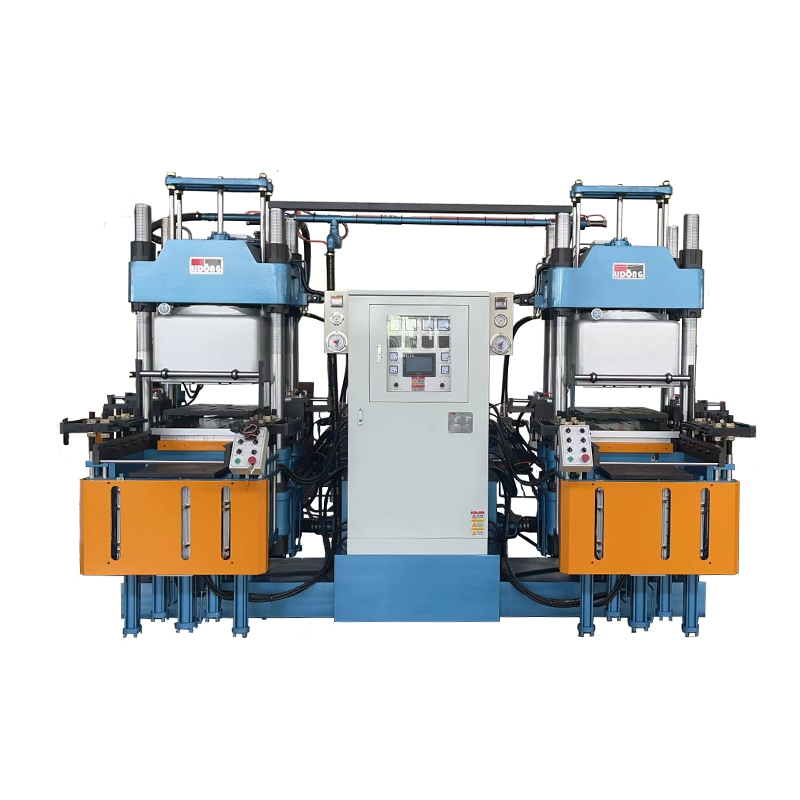 Vacuum Vulcanizing Machine para sa Air-Free Rubber Repairs Sa pamamagitan ng pag-alis ng hangin bago pagalingin, binabawasan ng makinang ito ang pagkakakulong sa makapal na takip at tinitiyak ang maaasahang bulkanisasyon. Angkop para sa mga seal, gasket, at wiper strip, pinapabuti nito ang kalidad ng produkto at kontrol sa proseso. Tingnan ang Produkto →
Kailan Pumili ng Pag-aayos kumpara sa Pagpapalit
Bilang isang pangkalahatang tuntunin, ayusin kapag ang nasirang lugar ay naisalokal at ang structural reinforcement ng sinturon ay nananatiling maayos. Halimbawa, ang isang solong gilid-gilid na punit na 100 mm ay maaaring matagumpay na mai-vulcanize. Gayunpaman, dapat mong palitan ang sinturon kung ang isang napunit ay lumampas sa humigit-kumulang 25% ng lapad ng sinturon, kung mayroong tatlo o higit pang malalaking depekto sa isang seksyong isang metro, o kung ang sinturon ay naayos nang dalawang beses sa parehong lugar. A plate vulcanizing press ay maaaring gamitin para sa parehong natural at sintetikong goma , na nagpapalawak sa iyong mga opsyon sa pag-aayos, ngunit hindi nito binabago ang pinagbabatayan na pamantayan sa pagpapalit.
Mga Praktikal na Hakbang para sa Maaasahang Pag-aayos
Sundin ang mga hakbang na ito kapag nagsasagawa ng mainit na pagkukumpuni ng bulkanisasyon sa isang rubber conveyor belt:
- Siyasatin at markahan ang eksaktong mga hangganan ng pinsala, at tukuyin kung mayroong anumang nakalantad na bangkay o bakal na mga lubid.
- I-skive ang nasirang lugar sa isang mababaw, pantay na lukab. Alisin ang lahat ng maluwag na goma at alikabok.
- Mag-apply ng compatible repair strip o rubber compound, tiyaking mas malaki ang patch kaysa sa cavity.
- Ilagay ang repair area sa pagitan ng mga platen ng iyong vulcanizing machine. Itakda ang temperatura at presyon ayon sa mga rekomendasyon ng tagagawa ng sinturon.
- Panatilihin ang ikot ng pag-init para sa itinakdang oras, pagkatapos ay payagan ang pag-aayos na lumamig nang hindi pinapawi ang presyon.
- Putulin ang labis na materyal at patakbuhin ang sinturon sa pinaliit na bilis para sa unang araw, tingnan kung may anumang senyales ng pag-angat o pagpaltos.
Ang pagpili ng tamang paraan ng pag-aayos ay depende sa kondisyon ng sinturon, ang oras na maaari mong bayaran, at ang kagamitan na mayroon ka sa site. Ang mainit na bulkanisasyon ay nananatiling pinakamatibay na pagpipilian para sa malubhang pinsala, at ito ang tanging paraan na nagpapanumbalik ng walang tahi, buong lakas na ibabaw ng sinturon. Kung regular kang nag-aayos ng mga sinturon, ang pamumuhunan sa isang maaasahang vulcanizing machine ay mabilis na magbabayad para sa sarili nito sa pinababang downtime at mas mahabang buhay ng belt. Para sa isang mas detalyadong pagsusuri kung paano naka-set up at pinapatakbo ang iba't ibang vulcanizing machine, makipag-usap sa isang supplier ng kagamitan tungkol sa iyong mga partikular na sitwasyon sa pagkukumpuni.